燃焼錐形態の技術的観察方法とその反映する充填密度・湿度問題
体系的な形態学観察方法を通じて、燃焼錐の微視的変化を定量化可能な工程診断指標に変換する
序文:午前2時15分の炎
午前2時15分、第1生産ラインの監視室。空気には、冷却液と乾燥した微細なタバコ粉塵が混ざった独特の香りが漂っていた。精密機器の低周波の唸りを除けば、唯一の視覚的焦点は高倍率観察レンズの下で揺らめく火の錐体だった。
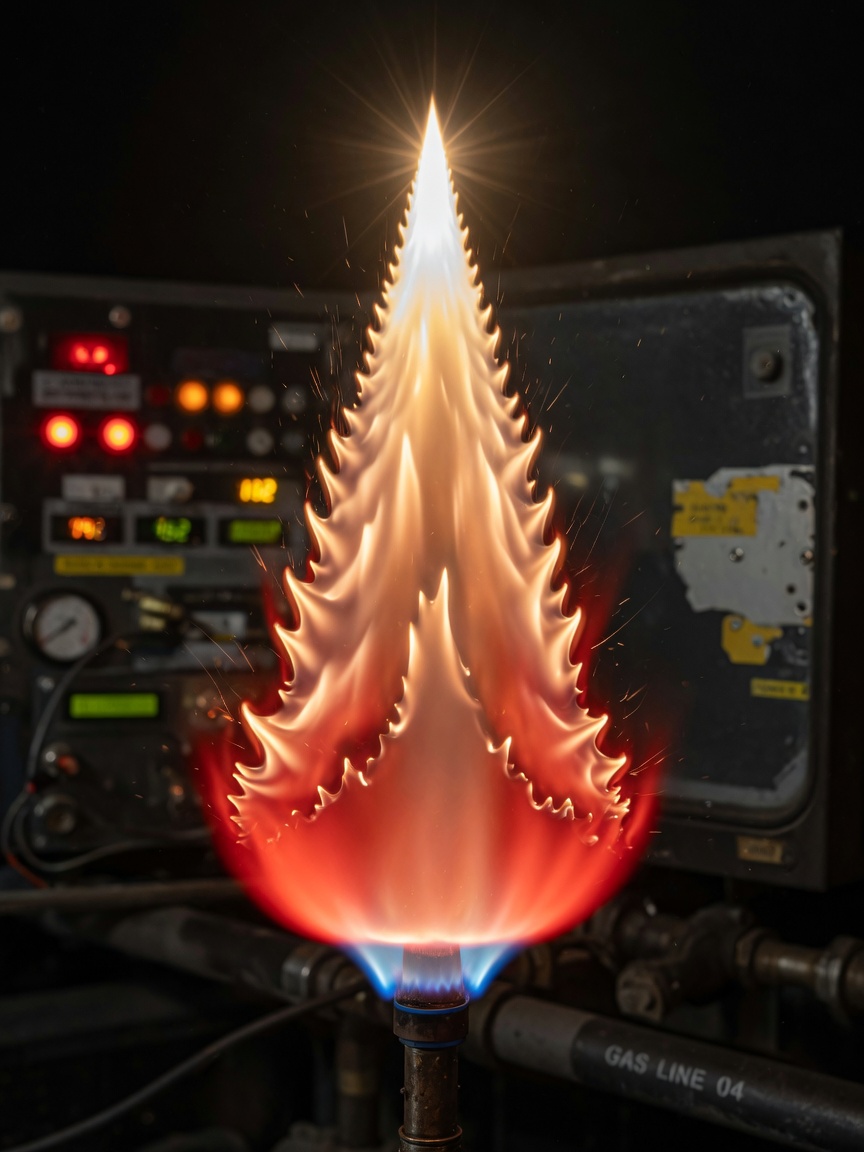
私は画面を凝視し、瞳孔をわずかに収縮させた。直径15mmにも満たないその極めて微小な燃焼領域の中で、炎は極めて異例な「鋸歯状」の縁辺を示していた。これは普通の燃焼変動ではなかった。何らかの深層物理パラメータの不均衡の信号だった。十年の観察キャリアの中で、私は警報が鳴る十分前の時点で、このような形態の微妙な逸脱を通じて、差し迫ったバッチ品質事故を無数に予測してきた。
技術的観察者にとって、燃焼錐は単なる火炎の幾何学形状ではない。それはリアルタイムのフィードバック「センサー」であり、その形態の一つ一つの震えが、製品内部の充填密度と水分含有量の駆け引きを声なく物語っている。
一、燃焼錐形態学の基礎:理想状態の幾何学的定義
異常を診断するためには、まず「理想状態」に対する絶対的な認識を構築しなければならない。標準化された実験室環境において、完璧な燃焼錐は以下の物理的特徴を備えるべきである:
- 幾何学的安定性:理想的な燃焼錐は安定した円錐形を示し、その半角(Half-angle)は特定の数値区間内に維持されるべきである(例:25°–30°、製品仕様による)。錐体の頂点は鋭利で、明らかな鈍化や陥没があってはならない。
- 輝度と色彩勾配:色は頂部の明るい白黄色から錐体下部の暗赤色へと滑らかに遷移し、この勾配は時間軸上で極めて高い連続性を示し、突発的な明滅や色塊の跳躍があってはならない。
- 熱流安定性:サーマルイメージングによる補助観察下で、錐体周囲の熱流場は対称的な拡散状を示し、明らかな偏心があってはならない。
これらのパラメータが基準線内にあるとき、製品の充填密度が設定目標値に達し、水分含有量が工程要求のバランス点(通常12%–14%程度の動的区間)にあるとデフォルトで見なす。
二、異常形態の診断学:形態から本質を見る
形態が基準から逸脱しているのを観察した場合、形態特徴を通じてその背後にある物理的成因を推測する必要がある。
1. 崩壊型形態(Collapsed Morphology)
特徴記述:錐体の高さが明らかに低下し、先端が丸く鈍化し、さらに内向きに収縮する傾向が見られることもある。全体的な外観は押しつぶされた電球のように見える。
物理診断:これは通常、充填密度が高すぎるか局所的湿度が異常に高いことの複合フィードバックである。
- 高密度効果:充填密度が設定閾値を超えると、繊維間の隙間が極度に圧縮され、燃焼コアへの酸素拡散経路が妨げられる。燃焼反応は酸素不足により元の膨張力を維持できず、中心に向かって収縮を余儀なくされる。
- 高湿度結合:過剰な水分は熱容量を増加させ燃焼温度を低下させるだけでなく、より重要なことに、水分蒸発の潜熱が大量の燃焼エネルギーを吸収し、火炎が元の錐体構造を支えきれなくなり、「崩壊」を引き起こす。
2. 拡張型形態(Expanded Morphology)
特徴記述:錐体半角が異常に増大し、エッジがぼやけ、「ラッパ口」状の拡散形状が現れることもある。
物理診断:これは通常、充填密度不足または水分含有量が低すぎることを示す。
- 低密度効果:充填が疎らであるため、気流場が物理的拘束を失い、過剰な酸素が燃焼領域に入り込み、燃焼反応が制御不能となり、抵抗が最も小さい経路に沿って周囲に拡散する。
- 低湿度効果:水分不足により熱放散が速すぎる。燃焼領域は水分蒸発による「熱バッファー」を失い、燃焼強度が異常に上昇し、火炎はそれに伴って拡張する。
3. 鋸歯・波動型形態(Oscillating/Serrated Morphology)
特徴記述:錐体の縁辺が滑らかではなくなり、高周波の鋸歯状の脈動を示すか、あるいは巨視的に周期的な明暗の明滅として現れる。
物理診断:これは燃焼安定性が擾乱を受けている典型的な表れであり、しばしば充填不均一による微視的熱場の乱れを反映している。
- この形態は通常、充填密度が臨界点にあるか、水分分布が極めて不均一なバッチで現れる。局所的高湿域と低湿域が交互に出現し、燃焼熱力学パラメータが極めて短時間で激しく変動し、火炎が「拡張」と「収縮」の間を行ったり来たりし、最終的に視覚的に鋸歯状の錯覚を形成する。
三、核心ロジック:充填密度と湿度の相乗効果モデル
観察者として、我々は密度や湿度を単独で見ることはできない。それらは熱力学と流体力学の結合を通じて、共に燃焼錐の形態を決定する。
簡略化した論理チェーンを確立できる:
[充填密度↑] → [酸素拡散速度↓] → [燃焼強度↓] → [錐体収縮]
[湿度↑] → [有効熱値↓] → [火炎温度↓] → [錐体崩壊]
両者が同時に上昇すると、「負のフィードバック重畳効果」が生じ、崩壊形態が極めて激しくなり、燃焼の消滅を引き起こす可能性さえある。逆に、両者が同時に下降すると、「正のフィードバック拡張効果」が生じ、火炎が制御不能になる。
この結合関係は生産ライン上で動的に変化する。例えば、湿度が13.5%の時、充填密度が0.35 g/cm³から0.38 g/cm³に変動すると、錐体半角が28°から22°へと急降下する可能性がある。この極めて高い感度こそが、我々が形態観察を行う核心的価値である。
四、実戦事例:あの「0.4%の湿度変動」に関する深夜の排查
私は2024年11月14日の経験を今も鮮明に覚えている。当時、第1ラインは大規模な連続生産バッチを実施していた。
観察記録:
午前3時10分、高倍率観察鏡を通して、7号機の燃焼錐形態に明らかな「縁辺鋸歯化」を発見した。この時点での生産量と基本的熱力学データはまだ合格範囲内にあったが、この形態の波動は極めて異例であった。
排查過程:
私は直ちに当該バッチ前後の環境データを取得した。最初に充填密度を確認したところ、結果は密度が0.36 g/cm³で安定しており、密度変動の可能性は排除された。続いて湿度センサーのデータを取得したところ、リアルタイム表示値は13.2%であったが、変動曲線から、過去20分間に湿度が微小かつ目視ではほとんど感知できない上昇傾向を経験し、12.8%から13.2%へと上昇していることが判明した。
これは絶対値でわずか0.4%の変化に過ぎなかったが、高精密燃焼モデルにおいては、これは繊維表面の微視的吸着状態を変化させるのに十分である。
原因分析:
空圧機システムの詳細な検査の結果、排気管路の一箇所の微小漏れにより、搬送過程で環境空気の局所湿度が極めて微妙に変化していたことが判明した。この変化が搬送システムを通じて生産ラインに入り込み、煙絲表面の水分分布を変え、それによって燃焼熱力学パラメータを変化させ、視覚的に燃焼錐の鋸歯状波動として現れた。
処理結果:
我々は速やかに空圧機圧力を修正し、後続バッチにおいて湿度勾配変化の監視を強化した。この事件は改めて証明した:形態の異常はしばしば物理パラメータの変化に先行する。
五、結語:微小な変化の中に秩序を見つける
技術的観察は単に見ることではなく、物理法則の深い解釈である。燃焼錐の形態は、複雑な生産工程のマクロスケールにおける「投影」である。
優れた観察者は、火炎の明暗を透徹し、その背後にある繊維の疎密を見抜き、水分の過不足を感知できるはずである。これらの一見無秩序な火炎の躍動の中には、極めて厳密な物理的秩序が隠されている。この秩序を掌握してこそ、我々は工業生産の喧騒の中で、冷静かつ精確なコントロール力を維持できるのである。
充填密度↑
酸素拡散阻害→燃焼強度↓→錐体収縮
湿度↑
有効熱値↓→火炎温度↓→錐体崩壊